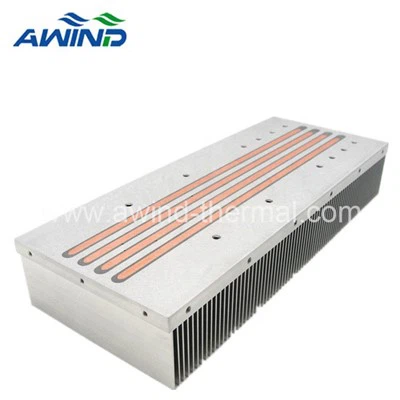
(製品写真は最新のヒートシンクです。詳細についてはお問い合わせください)
ヒートパイプ
動作原理:
ヒートパイプの加熱端は作動流体を蒸発させてガスにし、そのガスは中空パイプを通って冷却端まで流れます。冷却後、ガスは凝縮して液体になり、毛細管構造によって加熱端に吸い戻され、吸引を完了するための繰り返しサイクルが形成されます。熱伝達の効果を達成するための熱発熱サイクル。

ヒートパイプのさまざまな構造:
1. 焼結管
2. 粉末焼結+浅溝(新焼結)
3. 半粉末焼結+深溝(複合パイプ)
4. 細いチューブ
焼結管
焼結チューブは平滑チューブ+粉末焼結で作られています
焼結管は主に内部の毛細管構造と作動流体の高い熱伝導率を利用して熱を放散します。

見掛け密度:
粉体を所定の容器に自然充填したときの、単位体積あたりの粉体の質量をいいます。
粉末の粒子サイズとその不規則性を反映します。粒子サイズが小さいほど、粉末がより完全に充填され、粉末の見掛け密度が大きくなります。凹凸が大きいほど粉と粉の相互衝突が起こり、「アーチブリッジ」を形成しやすくなり、見掛け密度は小さくなります。
見掛け密度が大きいほど充填される粉末の量が多くなりますので、現在は基本的に見掛け密度の低い銅粉となります。

顕微鏡で見た「アーチ橋」の模式図
粉末焼結+浅溝(新焼結)
溝の高い浸透性により、内部作動流体のリフロー速度が加速され、焼結体と溝の間の接触面が接触角を形成し、内部毛細管力も増加して改善の目的を達成します。パフォーマンス。
浅溝の歯数: D6 80-100 歯 D8 135 歯


試験方法:
T1 < 75 度
加熱サイズ:20mm×20mm
加熱長さ:60mm
周囲温度=25 3oC T3=57 ± 3 度
ΔT 5 度以下 (ΔT=T2 – T4)


6mm浅溝+焼結ヒートパイプのパワーは焼結ヒートパイプよりも高い
ヒートパイプ長さ=200mm (φ6)

100 溝焼結ヒート パイプの Qmax は焼結パイプよりも高くなります。
ヒートパイプの太さ{{0}}.0mm (φ6)
半粉末焼結+深溝(複合パイプ)

3種類のチューブの比較

同じ長さ、同じセンターロッド、水平試験条件での比較: 複合チューブは焼結チューブおよび新品焼結チューブより優れており、新品焼結チューブは焼結チューブより優れています。
異なるチューブタイプと異なる角度のテスト比較

A. 溝付きパイプ

B. 焼結管

C. 新しい焼結管

D. 複合高さ=40mm

E. 複合高さ=60mm

F. 複合高さ=80mm

G. 複合高さ=100mm

H. 複合高さ=140mm

I. 複合高さ=170mm

複合パイプの負の角度パワーは粉末充填高さの増加とともに増加する一方、水平パワーは粉末充填高さの増加とともに減少することがわかります。最良の負角テストは、浅い溝 + 粉末焼結です。
部分的に粉末が充填された複合パイプを設計する場合、負の角度試験に特別な注意を払う必要があります。
細いヒートパイプの仕組み
蒸発セクションに熱が入力されると、毛細管構造内の作動流体は加熱されて蒸発して水蒸気になり、両側の蒸気チャネルに入り、蒸気チャネルを通って凝縮セクションに入り、潜熱を放出して凝縮します。液体となり、液体は中央の毛細管コアの毛細管力を通過します。蒸発セクションへの逆流の作用により、作業サイクルが形成されます。

フレキシブルヒートパイプヒートシンク制御パラメータ
粒度分布:一般に粉末が粗いほど気孔率が高く、浸透性が高く、有効毛管半径が大きく(毛管力が小さく)、毛管力が小さい場合よりも浸透性の影響が大きい、全体的な熱伝達は依然として増加します。
中央ロッドのサイズ: 中央ロッドのサイズは、焼結層の厚さと蒸気チャネルのサイズに関係します。蒸気の流路が小さくなると、伝えられる熱量も少なくなります。
粉末充填密度:粉末充填機の異なる充填時間、異なる振動周波数と振幅は、空隙率、浸透性、ロッドの引き出しの困難さに関係します。
粉末充填長さ: 粉末充填長さは、複合パイプを作成する場合にのみ考慮する必要があります。溝のサイズが正しく選択されている場合、粉末を充填する長さは通常、ヒート パイプの長さの 2/5 になります (水平または重力に沿っていることが前提です)。
焼結温度と時間:900〜1030度、9時間。焼結層の強度が不足する場合には、焼結温度を高くしたり、焼結時間を長くしたりすると、相対気孔率が低下する。
還元の温度と時間: 還元とアニーリングの温度は 550 度を超え、毛細管構造の親水性を高め、処理の内部応力を除去するために酸化物層が除去されます。
充填水量:一般的には110%~115%が最適な充填水量ですが、垂直方向と水平方向の熱抵抗を考慮する必要がある場合など、特殊な状況では80~90%の充填水量となる場合があります。 %。充填量はヒートパイプ設計の最終的な微調整であり、毛細管構造が性能を決定する主な要素です。
人気ラベル: ヒートパイプ ヒートシンク、中国、サプライヤー、メーカー、工場、カスタマイズ、無料サンプル、中国製, Al Extrusion Heat Sink, CPUヒートシンク設計, 銅のヒートパイプでヒートシンク, 高品質の冷却ヒートシンク, 高品質のヒートシンク, OEMヒートシンク